


Cat:CNC Roll Menghidupkan Lathe
Cnc roll roll ketepatan tinggi
Siri alat mesin ini digunakan terutamanya untuk lulus dan memproses gulungan. Ia juga boleh menghidupkan bulatan luar dan leher gulung gulung, dan ...
Lihat butiran
Mesin manakah yang patut anda letakkan di atas lantai apabila kerja baharu itu termasuk komponen seperti aci dan kurungan rata? Jawapannya jarang hitam dan putih, tetapi keputusan menjadi lebih mudah apabila anda menjejaki cara setiap mesin mengeluarkan bahan. Mesin pelarik CNC memutarkan bahan kerja. Kilang CNC memutarkan alat. Perbezaan mudah itu menentukan geometri yang boleh anda hasilkan, masa persediaan yang akan anda belanjakan, dan kos setiap bahagian. Pilih pelarik untuk simetri putaran; pilih kilang untuk kerumitan prismatik. Apabila kedua-duanya diperlukan, pertimbangkan gabungan mesin penggiling pusing atau rancang sel dengan kedua-dua jenis.
Dalam mesin pelarik CNC, juga dipanggil pusat pusingan, bahan kerja dipegang dalam gelendong dan diputar pada kelajuan terkawal. Alat pemotong, dipasang pada turet, bergerak di sepanjang paksi X dan Z untuk mengeluarkan bahan. Reka bentuk ini cekap untuk silinder luar, lubang, tirus, benang dan alur. Kerana bahagian itu berputar secara berterusan, kebulatan dan kepekatan dijana secara semula jadi daripada paksi gelendong.
Dalam kilang CNC, bahan kerja diapit pada meja dan alat pemotong berputar dalam gelendong. Alat atau meja bergerak melalui berbilang paksi, biasanya X, Y dan Z. Ini membolehkan pemotong mencapai muka yang berbeza dan mencipta permukaan rata, slot, poket dan profil tiga dimensi. Pengilangan ialah pilihan semula jadi untuk bahagian yang mempunyai sudut segi empat sama, lubang pada berbilang muka, atau kontur kompleks yang tidak dapat dicapai oleh mesin pelarik.
Jika anda menanggalkan pengaturcaraan dan automasi, perbezaan fizikal adalah seperti ini: komponen manakah yang berputar. Jawapannya membentuk setiap keputusan kemudian tentang perkakasan, pegangan kerja dan urutan pemprosesan. Pelarik gulung CNC, sebagai contoh, direka khusus untuk penggelek silinder besar, jadi gelendong dan tailstock dibina untuk menyokong pemberat berat. Kilang di tingkat kedai yang sama akan dipilih untuk alur kunci dan alur yang dipotong ke dalam penggelek tersebut dalam operasi kedua.
 Pelarik Gulung CNC Kecekapan Tinggi dengan Reka Bentuk Arah Panduan Tegar Pelarik ini sesuai dengan penggelek silinder besar dan bahagian putaran, menawarkan struktur tegar dan tork pemotongan yang tinggi. Reka bentuknya menyokong bahan kerja berat, menjadikannya pilihan praktikal untuk kedai yang memerlukan pusingan tepat sebelum operasi pengilangan sekunder. Lihat Produk →
Geometri bahagian adalah titik permulaan terbaik untuk memilih antara memusing dan mengisar. Bahagian putaran dengan paksi seragam, seperti aci motor, penggelek, sesendal, bebibir atau takal, paling baik diproses pada mesin pelarik. Pelarik mengeluarkan bahan pada kelajuan tinggi sambil mengekalkan diameter yang konsisten sepanjang panjang. Malah bahagian dengan ciri sipi boleh diputar dahulu dan kemudian selesai pada kilang dalam operasi kedua.
Bahagian prismatik, seperti perumah, plat, pendakap sokongan, badan injap, atau rongga acuan, memerlukan pengisar. Keupayaan untuk menggerakkan alat merentasi permukaan rata dan menukar orientasi dengan mengindeks bahan kerja menjadikan pengilangan kaedah standard untuk bahagian dan ciri segi empat tepat seperti slot, poket dan bos. Banyak bahagian kompleks bukan satu jenis semata-mata. Pertimbangkan gulungan yang memerlukan alur kunci dipotong ke permukaan luarnya, atau aci dengan lubang silang berhampiran satu hujung. Dalam kes tersebut, pemesinan bahagian yang lengkap mungkin memerlukan kedua-dua operasi. Jadual di bawah meringkaskan perbezaan utama.
| Ciri | Pelarik CNC | Kilang CNC |
|---|---|---|
| Pergerakan benda kerja | Berpusing mengelilingi gelendong | Pegun di atas meja |
| Gerakan alat | Bergerak dalam paksi linear | Berputar dan bergerak dalam berbilang paksi |
| geometri terbaik | Silinder, kon, sfera | Prismatik, rata, berkontur |
| Operasi biasa | Berpusing, membosankan, menjalin benang, beralur | Pengilangan muka, penggerudian, slotting, kontur |
| Orientasi gelendong biasa | Mendatar atau menegak | Menegak atau mendatar |
| Kerumitan persediaan | Lebih rendah untuk bahagian yang diputar | Lebih tinggi untuk kerja berbilang muka |
| Julat toleransi biasa | IT6–IT8 | IT7–IT9 |
Julat ini adalah umum, bukan mutlak. Pelarik CNC moden dengan skala linear boleh mencapai toleransi yang sangat ketat, dan kilang mewah juga boleh menghasilkan bentuk hampir bulat dengan interpolasi. Tetapi apabila anda merancang untuk pengeluaran yang boleh dipercayai dan menjimatkan, kekuatan tipikal lebih penting daripada maksimum teori.
Kedua-dua mesin boleh mencapai hasil yang sangat baik, tetapi faktor pengehadnya berbeza. Pada mesin pelarik, kemasan permukaan ialah fungsi kadar suapan, jejari hidung alat, kelajuan gelendong dan ketegaran bahan kerja. Kerana bahagian itu berputar secara berterusan, anda mendapat permukaan licin secara semula jadi di sepanjang lilitan. Benang dan alur dilakukan dengan sisipan bentuk tertentu. Untuk penggelek panjang, rehat yang stabil atau pusat tailstock selalunya diperlukan untuk mengelakkan pesongan di bawah daya pemotongan.
Pada kilang, kemasan dipengaruhi oleh jarak stepover, kelajuan gelendong, pesongan alat, dan bilangan seruling. Kilang hujung Ballnose menjana kontur yang lebih licin, tetapi dengan masa kitaran yang lebih lama. Alat pengilangan lebih pelbagai: pengisar akhir, pengisar muka, gerudi, pili dan pemotong khusus. Perubahan alat boleh dilakukan secara automatik jika mesin mempunyai penukar alat, yang membolehkan bahagian yang kompleks. Pertukarannya ialah pegangan kerja mestilah cukup tegar untuk menentang daya sampingan; bahagian yang diapit dengan baik boleh bergetar atau beralih, merosakkan ketepatan ciri siap.
Untuk besi tuang atau penggelek keluli tempa, ketegaran adalah kritikal. Pelarik tugas berat boleh menampung diameter besar dengan kadar penyingkiran bahan yang tinggi. Kilang tugas berat, sebaliknya, cemerlang dalam memotong alur kunci dan corak alur pada permukaan gulungan yang mengeras. Inilah sebabnya mengapa banyak pengeluar penggelek memiliki kedua-dua jenis mesin. Perlu diingat bahawa pengawal CNC dan sistem servo menentukan seberapa tepat kedua-dua mesin melaksanakan laluan mereka. Gelung kawalan yang stabil memastikan laluan alat boleh berulang dalam kitaran yang panjang. Jika anda bekerja dengan gulungan yang memerlukan jarak alur yang tepat, mesin yang direka untuk pengilangan khusus gulungan, seperti Pelarik gulung CNC dengan sistem CNC ketepatan , boleh membuat perbezaan antara bahagian yang sesuai dan bahagian yang dilupuskan.
Mulakan dengan tiga soalan: Apakah bentuk asas bahagian anda? Berapa banyak sisi mesti dimesin? Apakah saiz kumpulan dan toleransi yang dijangkakan? Jawapannya akan membawa anda ke arah satu teknologi atau yang lain.
Faktor lain ialah jumlah bahan yang perlu dikeluarkan. Memusing mengeluarkan bahan dari kosong bulat dengan sangat cekap kerana pemotongan berterusan. Pengilangan dengan pemotong kecil mengeluarkan bahan pada kadar yang lebih perlahan, terutamanya apabila pemotongan terganggu. Jika bahagian itu bermula sebagai tuangan dengan bentuk hampir bersih, pengilangan boleh menjadi lebih sesuai; jika ia bermula dari stok bar, pusingan selalunya lebih cepat. Untuk gambaran keseluruhan terperinci tentang keluarga mesin yang tersedia, lihat rangkaian produk penuh di tapak pengilang.
Jangan abaikan kerja. Pelarik biasanya memegang bahan kerja dalam chuck atau collet tiga rahang, yang cepat untuk ditetapkan. Kilang memerlukan naib, pengapit atau lekapan tersuai untuk mengelakkan bahagian itu daripada bergerak di bawah daya sisi. Untuk bahagian yang kompleks, kos lekapan boleh melebihi kos mesin dalam kelompok kecil. Kira jumlah kos proses, bukan hanya harga mesin, sebelum membuat keputusan pembelian.
Akhir sekali, nilai ruang mesin yang ada dan kemahiran pengendali. Pusat putar dan pusat pengilangan mempunyai keperluan penyelenggaraan yang berbeza. Sistem penukar alat dan penyejuk kilang memerlukan perhatian yang kerap; gelendong dan chuck pelarik memerlukan pembersihan dan pelinciran yang betul. Pilih mesin yang boleh dikendalikan dan diselenggara oleh pasukan anda dengan pasti. Mesin yang terbiar kerana tiada siapa yang selesa dengan kawalan adalah pelaburan yang lemah.
Penggelek ialah contoh klasik di mana mesin pelarik dan pengilangan berfungsi bersama. Gulungan baru bermula sebagai silinder palsu atau tuang. Profil luar, jurnal dan benang dihidupkan pada mesin bubut CNC. Kemudian alur kunci, alur lingkaran atau corak tersuai dikisar pada mesin torehan penggelek CNC. Sesetengah gulung memerlukan permukaan yang digiling dengan corak yang dikisar atau slewed untuk meningkatkan aliran bahan dalam kilang keluli. Keupayaan untuk bertukar antara memusing dan mengisar dalam satu persediaan adalah berharga apabila bahagian itu berat dan pemasangan semula adalah mahal.
Pilihan mesin dalam kategori pelarik juga penting. Mesin bubut kilang CNC berketepatan tinggi menggabungkan keupayaan memusing dan mengisar dalam satu persediaan, mengurangkan masa melahu dan ralat kedudukan. Bagi pengeluar yang memproses berbilang saiz gulungan, sistem penentududukan alur automatik adalah aset. Logik yang sama berlaku untuk bahagian kecil. Kedai pengeluaran yang membuat kelengkapan tembaga boleh menggunakan mesin pelarik untuk badan dan kilang untuk muka hex. Sebuah kedai membuat alat ganti automotif mungkin menyusun kedua-dua mesin di dalam sel. Kuncinya adalah untuk menentukan bentuk dominan bahagian, kemudian memutuskan sama ada operasi kedua membenarkan mesin tambahan atau mesin berbilang tugas.
Mulakan dengan melihat bahagian paling mencabar yang perlu anda hasilkan. Jika ciri penentu ialah permukaan silinder dengan kepekatan yang ketat, mesin pelarik CNC adalah asas yang betul. Jika ciri yang menentukan ialah muka rata, poket, atau kontur yang kompleks, kilang CNC akan memberi perkhidmatan yang lebih baik kepada anda. Apabila kedua-dua jenis ciri hadir, pertimbangkan penyelesaian gabungan atau sel pengeluaran.
Tiada mesin terbaik sejagat. Pilihan terbaik ialah yang sesuai dengan bahagian sebenar anda, saiz kelompok anda dan pengalaman pengendali anda. Pemahaman yang jelas tentang perbezaan antara mesin bubut dan kilang adalah langkah pertama ke arah membuat keputusan yang menguntungkan. Gunakan jenis mesin yang menangani ciri nilai tertinggi kerja anda dan pastikan proses kedua sebagai tambahan dan bukannya kompromi.
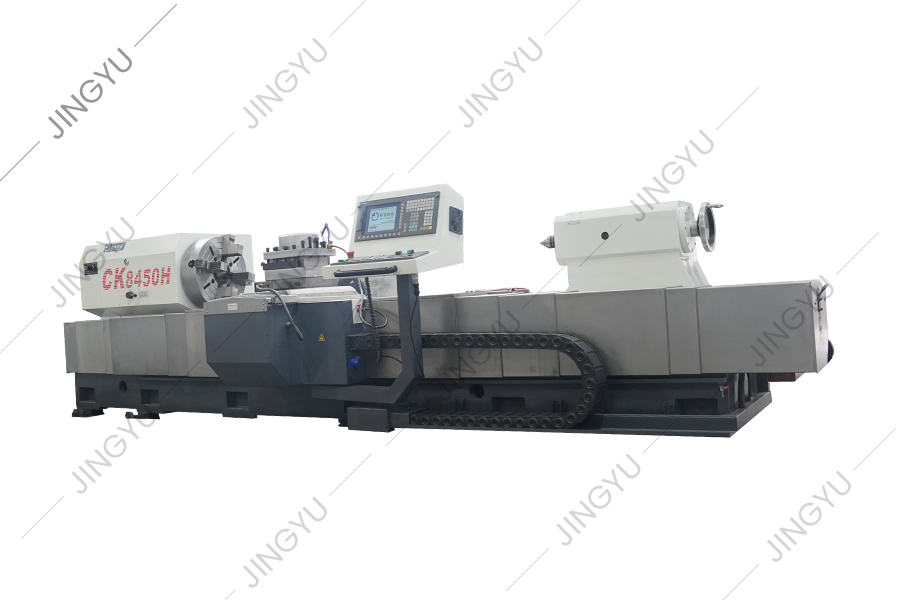
Siri alat mesin ini digunakan terutamanya untuk lulus dan memproses gulungan. Ia juga boleh menghidupkan bulatan luar dan leher gulung gulung, dan ...
Lihat butiran
Mesin penggilingan bertetulang CNC mengamalkan kotak gelendong gear penuh, dan bahagian penghantaran gelendong mengamalkan gear dengan ketepatan le...
Lihat butiran
Ketiga-tiga paksi mesin adalah skru bola 50 × P10 P3, dan proses pemasangan pretensi tetap 2 akhir digunakan untuk menguatkan ketegaran paksi. R...
Lihat butiran
Pengisar cincin roll roll terutamanya digunakan untuk menggiling cincin roller karbida tungsten untuk pengeluaran rod dawai berkelajuan tinggi. Rod...
Lihat butiran
Pengisar roll MK8450 CNC digunakan terutamanya untuk pengisaran kasar, pengisaran separuh akhir, pengisaran halus, dan pengisaran lingkaran luar da...
Lihat butiran
Pada masa ini, ukiran roll corak di rumah dan di luar negara umumnya mengamalkan kaedah elektrolisis, pengilangan mesin penggilingan mendatar biasa...
Lihat butiran
Alat mesin ini adalah jenis baru alat Mesin Grooving CNC Roll yang dibangunkan berdasarkan siri mesin penggilingan CNC Roll syarikat dan selepas pe...
Lihat butiran
Mesin ukiran roll CNC sesuai untuk memproses pelbagai tanda muka akhir roll. Melalui perisian pengeditan automatik, ia dapat menjana program pempro...
Lihat butiran
Alat mesin ini adalah jenis baru alat Mesin Grooving CNC Roll yang dibangunkan berdasarkan siri mesin penggilingan CNC Roll syarikat dan selepas pe...
Lihat butiran
MX250 adalah mesin berpakaian roda berlian standard, digunakan untuk membentuk dan berpakaian roda berlian untuk kilang keluli metalurgi. Diameter ...
Lihat butiranNo.3, Xinghe Road, Zhaxi Industrial Park, Daerah Chongchuan, Nantong, Wilayah Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak terpelihara

