


Cat:Mesin Pengilangan Roll CNC
Mesin penggilingan cincin roll CNC
Kami telah mengumpulkan pengalaman yang kaya dalam pemprosesan dan penggunaan gulungan rebar, dan telah menjalankan analisis mendalam dan penyelidi...
Lihat butiran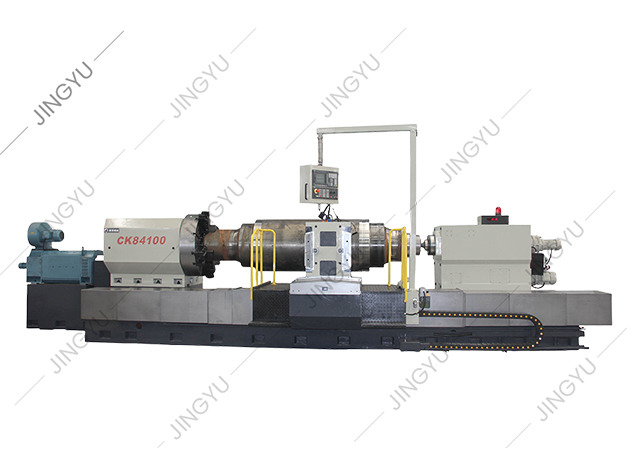
Seorang ahli mesin memuatkan gulungan keluli ke dalam mesin pelarik, menutup pengawal, dan menekan permulaan kitaran. Turret mengindeks, alat disentuh, dan hantaran pertama memotong silinder bersih dalam jarak 0.05 mm. Semua itu tidak berlaku secara kebetulan. Ia berlaku kerana seseorang memahami satu set kecil asas CNC: paksi, sistem koordinat, kod G, offset kerja, pampasan alat dan pengesahan selamat. Jika anda baru menggunakan CNC atau menilai pembelian mesin, ini adalah asas yang memisahkan proses terkawal daripada sekerap dan ranap.
Panduan ini memberi anda pengetahuan teras mengikut susunan yang sebenarnya anda akan gunakan. Anda akan melihat bagaimana mesin CNC bergerak, apa yang program menyuruhnya lakukan, cara menyediakan kerja, dan perkara yang perlu diperiksa sebelum memotong logam. Matlamatnya bukan untuk menjadikan anda seorang pengaturcara dalam satu sesi. Ia adalah untuk membantu anda membaca helaian persediaan, mengikuti program, dan bertanya soalan yang lebih baik apabila mesin atau pembekal berada di atas meja.
Mesin CNC ialah alat mesin yang dipandu oleh komputer yang melaksanakan program yang disimpan. Komputer tidak "tahu" cara memotong bahagian. Ia hanya mengikut koordinat, kadar suapan dan arahan bertukar. Hasil fizikal bergantung pada tiga subsistem yang bekerja bersama:
Apabila mesin kehilangan ketepatan, puncanya jarang sekali kerana program sahaja. Ia boleh menjadi pertumbuhan terma dalam gelendong, haus di laluan pandu, pemegang alat longgar atau offset kerja yang ditetapkan dari permukaan yang kotor. Pengetahuan asas CNC bermakna mengetahui lapisan mana yang perlu diperiksa terlebih dahulu.
Jika anda bekerja dengan pemesinan gulung, keluarga mesin sama pentingnya dengan kawalan. A Pengeluar pelarik roller CNC seperti Nantong Jingyu Machinery membina mesin mengikut prinsip yang sama ini, tetapi dengan katil tugas berat dan ciri khusus roll.
Setiap gerakan CNC diterangkan dalam sistem koordinat. Yang paling biasa ialah sistem Cartesian: X, Y, dan Z untuk paksi linear, ditambah A, B, dan C untuk paksi berputar. Pada mesin pelarik, X biasanya mengawal diameter dan Z mengawal panjang. Pada mesin pengisar, X dan Y meletakkan meja dan Z mengawal kedalaman gelendong.
Dua sifar penting dalam operasi harian. Sifar mesin ialah rujukan tetap yang ditetapkan oleh pembina. Sifar kerja ialah titik yang anda pilih untuk bahagian itu, selalunya disimpan dalam halaman offset kerja seperti G54. Kesilapan di sini mengubah setiap potongan. Semakan toleransi biasa adalah untuk menyentuh permukaan yang diketahui, menetapkan offset, dan kemudian mengesahkan dengan penunjuk dail sebelum menjalankan program.
Lebih banyak kapak tidak bermakna mesin yang lebih baik secara automatik. Mereka menukar perkara yang boleh dilakukan oleh mesin dan berapa banyak kemahiran persediaan yang diperlukan. Carta di bawah menunjukkan penggunaan biasa lantai kedai mengikut konfigurasi paksi.
Peratusan adalah ilustrasi kerja kedai kerja biasa, bukan peraturan. Perkara praktikalnya ialah mesin 3 paksi dengan pengendali yang mahir dan lekapan yang baik sering mengalahkan mesin 5 paksi yang tidak dipasang dengan baik.
Program CNC ialah senarai blok. Setiap blok boleh mengandungi gerakan alat, kadar suapan, arahan gelendong atau fungsi mesin. Kod-G menyediakan mesin untuk jenis gerakan. Kod-M menghidupkan atau mematikan fungsi tambahan. Anda tidak perlu menghafal setiap kod, tetapi anda harus mengenali kod yang muncul dalam hampir setiap program.
| Code | Maknanya | Nota praktikal |
|---|---|---|
| G00 | Kedudukan pantas | Bergerak pada kelajuan maksimum. Jangan sekali-kali menganggap ia akan mengelakkan pengapit atau lekapan. |
| G01 | Interpolasi linear | Potong dalam garis lurus pada kadar suapan yang diprogramkan. |
| G02/G03 | Interpolasi pekeliling (CW/CCW) | Memerlukan pusat lengkok atau jejari, serta pemilihan satah yang betul. |
| G54 | Sistem koordinat kerja | Menyimpan bahagian sifar. Sentiasa sahkan sebelum kitaran bermula. |
| G41/G42 | Pampasan pemotong kiri/kanan | Mengimbangi laluan alat dengan jejari alat. Arah yang salah sama dengan sekerap. |
| M03/M05 | Spindle mengikut arah jam / henti gelendong | Sahkan arah dan kelajuan sebelum pemotongan pertama. |
| M08/M09 | Penyejuk hidup / penyejuk dimatikan | Bahan penyejuk menjejaskan pemindahan cip dan kestabilan terma. |
| M30 | Program tamat dan tetapkan semula | Mengembalikan program ke atas untuk kitaran seterusnya. |
Struktur program adalah penting seperti kod individu. Perintah blok yang selamat ialah: mula selamat, tukar alat, mula gelendong, pendekatan, potong, tarik balik, lepaskan penyejuk, henti gelendong dan kembalikan. Banyak ranap sistem berpunca daripada langkah pantas yang ditulis sebelum offset kerja disahkan.
Kerja CNC yang boleh dipercayai mengikut urutan. Melangkau langkah ialah cara mesin memotong udara, memotong lekapan atau memotong bahagian mahal di tempat yang salah. Aliran asas ialah:
Untuk pemesinan gulungan, urutan persediaan selalunya termasuk pemeriksaan tambahan. Gulungan berat boleh menimbang beberapa tan, jadi daya pengapit, penjajaran tengah, dan kedudukan rehat yang mantap secara langsung menjejaskan kebulatan dan tirus. Mesin dengan katil tegar dan sistem kawalan yang stabil mengurangkan bilangan pembetulan mengimbangi yang diperlukan antara bahagian.
Apabila anda menilai mesin, tanya bagaimana kawalan mengendalikan kerja peralihan mengimbangi, pengurusan hayat alat dan memulakan semula program. Ciri ini mempengaruhi seberapa cepat pengendali boleh pulih daripada alat yang rosak atau gangguan kuasa.
Operasi yang berbeza menggunakan asas CNC yang sama tetapi menggunakannya dalam cara yang berbeza. Pokok di bawah mengumpulkan operasi utama yang anda akan lihat di kedai pemesinan am dan dalam kerja khusus gulungan.
Setiap operasi mempunyai keluarga mesin yang dibina di sekelilingnya. Untuk memusing gulungan, mesin pelarik gulung CNC khusus direka untuk mengendalikan kerja silinder dengan penyingkiran bahan yang tinggi dan kawalan diameter yang konsisten.
 Pelarik Gulung CNC Siri CK84 dengan Kawalan Siemens 828D Semak pelarik gulung CNC ini untuk pemutaran gulungan silinder penyingkiran bahan tinggi, tersedia sebagai CK84100 dan CK84125 dengan kawalan Siemens 828D. Lihat Produk →
Untuk kemasan, pengisar gulungan CNC memfokuskan pada kemasan permukaan, kebulatan dan kestabilan dimensi.
Untuk kerja profil seperti alur atau tanda, mesin torehan penggelek CNC menambah gerakan pengilangan atau torehan terkawal.
Harga ialah nombor yang paling mudah untuk dibandingkan dan paling kurang berguna dengan sendirinya. Mesin CNC adalah aset pengeluaran. Kos pilihan yang salah muncul kemudian sebagai bahagian yang ditolak, masa persediaan yang lama atau masa henti yang mahal. Apabila anda menyemak mesin, semak perkara ini:
Untuk kedai gulung, teras mesin pelarik penggelek CNC selalunya bergantung kepada cara mesin mengekalkan penjajaran di bawah beban berat. Anda boleh membaca lebih lanjut mengenainya dalam teras mesin bubut penggelek CNC . Logik yang sama digunakan untuk pengisaran dan pengilangan: platform mekanikal menentukan siling, dan sistem kawalan menentukan betapa mudahnya pengendali boleh mencapainya.
Mesin CNC selamat apabila pengendali mengikut disiplin persediaan. Mereka berbahaya apabila seseorang menganggap pengawal sebagai menyusahkan. Peraturan asas adalah mudah:
Penyelenggaraan mengikut prinsip yang sama. Pemeriksaan harian termasuk pelinciran cara, tekanan udara dan paras penyejuk. Pemeriksaan mingguan termasuk pengumpulan cip, keadaan penapis dan kebersihan pemegang alat. Pemeriksaan bulanan termasuk tindak balas, tahap dan sambungan elektrik. Mesin yang diselenggara mengikut jadual jauh lebih kecil kemungkinannya untuk gagal semasa kerja kritikal.
Asas CNC bukanlah satu misteri. Ia adalah satu set perhubungan: koordinat memberitahu mesin ke mana hendak pergi, G-code memberitahunya cara bergerak, mengimbangi memberitahunya di mana bahagian itu berada, dan disiplin persediaan menjauhkan alat daripada apa-apa yang tidak sepatutnya dipotong. Jika anda memahami perhubungan tersebut, anda boleh membaca program, menyediakan kerja dan menilai mesin dengan yakin. Sama ada anda memusing aci kecil atau memesin gulungan berbilang tan, asas yang sama digunakan. Mulakan dengan sistem koordinat, pelajari kod yang anda lihat setiap hari dan jangan sekali-kali melangkau langkah pengesahan sebelum kitaran bermula.

Kami telah mengumpulkan pengalaman yang kaya dalam pemprosesan dan penggunaan gulungan rebar, dan telah menjalankan analisis mendalam dan penyelidi...
Lihat butiran
Memandangkan masalah pemprosesan roll keluli berkelajuan tinggi, mesin penggilingan roll XK8450 CNC adalah jenis baru alat mesin pemprosesan Groove...
Lihat butiran
Mesin penggilingan bertetulang CNC mengamalkan kotak gelendong gear penuh, dan bahagian penghantaran gelendong mengamalkan gear dengan ketepatan le...
Lihat butiran
Ketiga-tiga paksi mesin adalah skru bola 50 × P10 P3, dan proses pemasangan pretensi tetap 2 akhir digunakan untuk menguatkan ketegaran paksi. R...
Lihat butiran
Pengisar cincin roll roll terutamanya digunakan untuk menggiling cincin roller karbida tungsten untuk pengeluaran rod dawai berkelajuan tinggi. Rod...
Lihat butiran
Pengisar roll MK8450 CNC digunakan terutamanya untuk pengisaran kasar, pengisaran separuh akhir, pengisaran halus, dan pengisaran lingkaran luar da...
Lihat butiran
Pada masa ini, ukiran roll corak di rumah dan di luar negara umumnya mengamalkan kaedah elektrolisis, pengilangan mesin penggilingan mendatar biasa...
Lihat butiran
Mesin ini terutamanya digunakan untuk mengisar dan membaiki pemotong giliran roll roll rebus, yang boleh dengan mudah membaiki dan mengisar pinggir...
Lihat butiran
Siri ini terutamanya menyediakan bahagian-bahagian yang memakai biasa untuk pelan roll cnc, seperti bilah CBN, bilah PCD, chucks, skru, dan lain-la...
Lihat butiran
Siri ini terutamanya menyediakan bahagian-bahagian yang memakai biasa untuk mesin pengisaran cincin CNC TC dan mesin penggiling roll komposit, sepe...
Lihat butiranNo.3, Xinghe Road, Zhaxi Industrial Park, Daerah Chongchuan, Nantong, Wilayah Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak terpelihara

