


Cat:Mesin Pengilangan Roll CNC
Mesin penanda dan penanda CNC
XK9350 Series CNC REBAR ROLL CRESCENT Groove Milling Machine adalah produk yang dinaik taraf jenis XK500, yang sesuai untuk memproses gulungan deng...
Lihat butiran
Gulungan kerja sembilan tan terletak di antara pusat, dan helaian kerja meminta alur kunci jurnal yang haus dipotong semula serta empat lubang diketuk pada muka hujung. Pada mesin pelarik dengan perkakas statik sahaja, gulungan itu perlu dipunggah, dialihkan ke mesin pengisar, dicabut semula, ditunjukkan, dimesin, kemudian dibawa balik dan dipasang semula untuk hantaran penamat. Di kebanyakan kedai gulung, lencongan itu memakan peralihan penuh.
Alat yang didorong, yang juga disebut oleh perdagangan sebagai alat langsung, mengalihkan lencongan. Ia adalah pemegang berkuasa yang menerima alat pemotong berputar dan memacunya dari turet atau tiang alat, jadi pengilangan, penggerudian, penorehan dan alur berlaku pada mesin yang sama yang memusingkan gulungan, dalam persediaan yang sama, tanpa kehilangan datum. Jawapan ringkas: jika roll anda berfungsi dengan kerap termasuk alur kunci, flat, lubang minyak, corak muka hujung atau alur bergolek, stesen terdorong biasanya membayar balik kosnya dalam beberapa dozen kerja. Jawapan panjang adalah mengenai tork, kesesuaian antara muka dan saiz stesen kepada ciri dan bukannya kepada risalah.
Pemegang statik mengapit sisipan atau gerudi dan menahannya. Setiap gerakan pemotongan datang daripada gelendong bahan kerja, jadi mesin hanya boleh menjana permukaan revolusi: diameter, bahu, muka, chamfer dan jejari. Untuk mesin bubut roll yang kekal sebagai teras kerja, dan perkakasan yang didorong tidak mengubah apa-apa mengenainya.
Alat yang didorong menambah gerakan berputar bebas pada alat. Di dalam pemegang, kereta api gear - atau pada model yang dinilai lebih tinggi, set serong atau planet - memusingkan collet atau arbor pada nisbah tetap kepada aci pemacu dalam turet. Tambahan tunggal itu mengubah perkara yang boleh dilakukan oleh mesin:
Perkara terakhir itu memacu ekonomi. Setiap kali gulung keluar dari mesin pelarik dan kembali, seseorang perlu membuangnya semula, menunjukkan semula habis dan menyentuh semula alatan. Pada gulungan lima tan, yang diukur dalam jam.
Antara muka menentukan perkara yang sebenarnya boleh anda beli. Tempat duduk VDI 30 dan VDI 40 mendominasi mesin bubut bersaiz sederhana; BMT 45, 55 dan 65 adalah biasa pada mesin yang lebih berat dan membawa lebih tork kerana gandingan pemacu lebih besar. Capto C5 dan C6, dan HSK-T, muncul di mana perubahan alat boleh berulang lebih penting daripada tork puncak. Sebelum menentukan pemegang, sahkan tiga nombor: saiz tempat duduk, nisbah pemacu stesen, dan kelajuan gelendong maksimum yang dibenarkan oleh mesin dengan perkakasan hidup disambungkan. Pada banyak mesin pelarik, siling itu berada jauh di bawah kelajuan pusingan.
Perkakas yang didorong bukanlah jawapan kepada setiap ciri. Jadual di bawah ialah cara terpantas untuk menentukan stesen demi stesen.
| Operasi | Pemegang statik | Alat yang dipacu | Tidakta praktikal |
|---|---|---|---|
| OD berpusing, menghadap, chamfering | ya | Tidak diperlukan | Putaran gelendong menjana permukaan |
| Alur kunci dalam jurnal gulungan | Tidak | ya | Pemotong berputar ditambah paksi C berkunci |
| Muka rata atau sepana pada jurnal | Tidak | ya | Pemegang jejari; Paksi Y hanya jika diimbangi dari pusat |
| Bulatan bolt atau lubang diketuk pada muka hujung | Tidak | ya | Pemegang paksi, pengindeksan paksi C, penorehan tegar |
| Minyak jejari atau lubang penyejukan | Tidak | ya | Penyejuk melalui alat membuat perbezaan |
| Lulus alur dan rusuk pada gulungan bar | Tidak | ya | Mesin torehan khusus pada kelantangan |
Bacanya sebagai penapis dan bukannya peraturan. Jika ciri tumbuh dari putaran gulungan itu sendiri, pemegang statik adalah lebih murah, lebih keras dan lebih mudah diselenggara. Jika tidak, stesen terdorong adalah satu-satunya cara untuk mengekalkan gulungan pada mesin.
Tork pada alat menentukan sama ada stesen boleh digunakan, dan ia tidak sama dengan penarafan motor pada helaian spesifikasi. Stesen VDI 30 biasanya menghantar 15 hingga 30 Nm pada collet; stesen BMT 55 atau 65 dengan pengurangan 2:1 boleh menyampaikan 60 hingga 120 Nm, bergantung kepada pembina. Tork yang boleh digunakan menurun apabila kelajuan meningkat kerana nisbahnya tetap, jadi stesen yang memotong dengan selesa pada 1,500 rpm mungkin terhenti pada 5,000 rpm dalam bahan yang sama.
Bahan gulung membuat konkrit ini. Mesin jurnal keluli 45# lembut dengan mudah; cengkerang 60 HRC yang dikeraskan aruhan tidak. Permukaan gulung yang dikeraskan biasanya diputar dengan sisipan seramik atau CBN, atau dikisar dan bukannya dikisar, jadi semak sama ada ciri yang anda rancang untuk mengisar terletak di zon yang mengeras atau hanya di kawasan jurnal dan muka hujung yang lebih lembut.
Gerudi berdiameter kecil dan pengisar akhir dalam ciri dalam memerlukan penyejuk melalui alat, biasanya 20 hingga 40 bar, dihantar melalui pemegang dan bukannya disembur pada potongan. Pemindahan cip ialah separuh lagi: pemegang jejari yang bekerja berhampiran rehat mantap mempunyai kelegaan terhad, dan pemegang jangkauan jauh yang menyelesaikan masalah jangkauan sering memperkenalkan semula perbualan pada kelajuan yang sama.
Dua semakan penerimaan sebelum pemegang memasuki pengeluaran: jumlah habis yang ditunjukkan pada 50 mm dari muka pemegang, idealnya 0.01 mm atau lebih baik, dan imbangan kepada G2.5 pada kelajuan alat hidup maksimum. Kedua-duanya adalah murah untuk disahkan dan mahal untuk ditemui kemudian.
Cara paling jelas untuk mewajarkan stesen yang dipandu adalah dengan menetapkan harga alternatif. Carta di bawah menggunakan gulungan kerja bersaiz sederhana dengan satu alur kekunci dan empat lubang diketuk muka hujung, membandingkan stesen langsung di mesin pelarik dengan dua laluan yang kebanyakan kedai kembali beroperasi.
Masa persediaan setiap gulung, minit
Alat dipacu pada mesin pelarik - 12 min
Susun atur tangan dan pengisaran - 95 min
Laluan mesin kedua - 165 min
Jurang itu bukan sahaja buruh. Penghalaan luar mesin bubut menambah risiko pengendalian, kerana anduh, forklift dan re-chucking adalah tempat jurnal gulungan mengambil penyok dan tempat kehilangan konsentrik. Terdapat kos penjadualan juga: mesin pengilangan yang cukup besar untuk gulungan lima tan biasanya sibuk, jadi gulungan menunggu dalam baris gilir sebelum ia menunggu pengendali.
Kesilapan spesifikasi yang paling biasa cenderung berulang:
Pilihan pemegang mengikut mesin, bukan sebaliknya. Pelarik gulung dengan katil tegar, tailstock yang berat dan paksi C berkunci adalah perkara yang menjadikan stesen langsung produktif; pemegang yang sama pada mesin pelarik ringan akan berbual lama sebelum ia mencapai tork terkadar. Apabila menentukan mesin, senaraikan ciri yang mesti dipotong dalam satu persediaan, kemudian kembali ke bilangan stesen langsung, orientasinya dan torknya.
 Pelarik Gulung CNC Siri CK84 untuk Memusing Gulungan Berat Pelarik gulung CK84 tugas berat dengan kawalan Siemens 828D, laluan pandu tegar dan sut gelendong 90 kW pemesinan persediaan tunggal bagi gulungan besar sebelum torehan khusus. Lihat Produk →
Untuk corak hantaran, rusuk dan alur sabit pada gulungan bar dan bahagian, mesin pengisar dan torehan yang berdedikasi kekal lebih produktif apabila volum membenarkannya, kerana mereka mengindeks gulungan dan pemotong bersama-sama dan bukannya bergantung pada satu stesen turet.
Pemegang terdorong ialah pemasangan bergilir yang berjalan pada ribuan putaran seminit dalam persekitaran yang kotor. Hayatnya bergantung pada tiga tabiat: memastikan gandingan pemacu bersih dan digris ringan, memeriksa kehabisan selepas sebarang kesan, dan menggantikan collet dan pengedap sebelum haus muncul dalam kemasan permukaan. Stesen yang mula menghasilkan tirus atau sembang biasanya melaporkan collet haus atau gandingan pemacu terkelupas, bukan kerosakan mesin.
 Alat Ganti untuk Mesin Pengilangan CNC Crescent Groove Pemotong karbida dan PCD, pemegang pengilangan, blok sokongan gangsa dan lekapan membantu memastikan mesin pengilangan alur sabit CNC tepat dan mengurangkan masa henti berkaitan haus. Lihat Produk →
Ketersediaan alat ganti patut diperiksa sebelum pembelian dan bukannya selepas. Collet, tombol penahan, kunci pemacu dan set gear ialah bahagian yang gagal dahulu, dan pemegang yang tidak boleh dibaiki secara tempatan menjadi sekerap dan bukannya alat. Oleh kerana sistem pemacu mengawal ketepatan kedudukan seperti yang dilakukan oleh mekanik, ia juga patut difahami bagaimana sistem CNC mengendalikan pengindeksan paksi-C sebelum anda komited kepada spesifikasi.
Alat yang didorong adalah perdagangan yang mudah. Kosnya lebih tinggi daripada pemegang statik, mereka memerlukan penyejuk dan tork yang perlu dibekalkan oleh mesin, dan mereka memperoleh pelaburan itu hanya apabila ciri tidak boleh diubah. Di kedai gulung, ciri tersebut boleh diramal: alur kunci, flat, lubang muka hujung, laluan minyak jejari dan alur pas. Kira berapa banyak yang muncul dalam bulan biasa, harga pengendalian yang anda lakukan pada masa ini untuk mencapai mereka, dan keputusan itu biasanya dibuat sendiri. Jika alatan yang didorong tidak sesuai, alatan statik masih menang dengan kekakuan, kos dan kesederhanaan, dan tidak ada sebab untuk memaksanya. Untuk kedai membeli mesin dan bukannya pemegang, mulakan dari peralatan pemesinan roller yang sepadan dengan saiz gulungan yang sebenarnya anda proses, kemudian nyatakan stesen terhadap ciri yang diminta oleh gulungan tersebut.

XK9350 Series CNC REBAR ROLL CRESCENT Groove Milling Machine adalah produk yang dinaik taraf jenis XK500, yang sesuai untuk memproses gulungan deng...
Lihat butiran
Memandangkan masalah pemprosesan roll keluli berkelajuan tinggi, mesin penggilingan roll CNC XK8450 adalah jenis baru alat mesin pemprosesan alur r...
Lihat butiran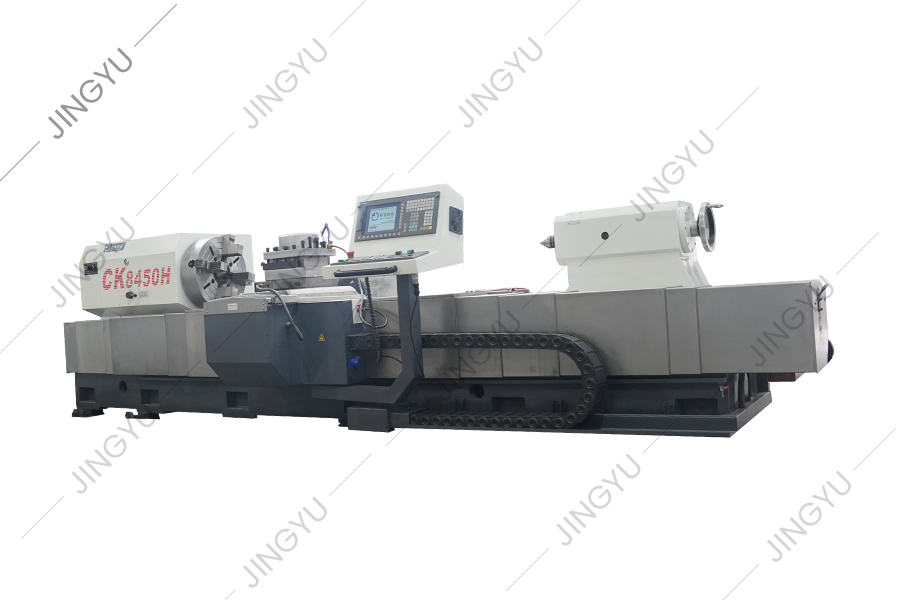
Siri alat mesin ini digunakan terutamanya untuk lulus dan memproses gulungan. Ia juga boleh menghidupkan bulatan luar dan leher gulung gulung, dan ...
Lihat butiran
CK8465H CNC Roll Lathe Bed mengamalkan 2 3 Struktur Panduan Rolling Linear Heavy, iaitu, dua landasan panduan segi empat tepat yang disusun secara ...
Lihat butiran
CK84 Series CNC Roll Lathe mengamalkan sistem CNC Siemens 828D dan didorong oleh motor servo. Apabila mereka bentuk alat mesin ini, kami menganalis...
Lihat butiran
CK450 Bed CNC Lathe mengamalkan Sistem Kawalan Siemens Jerman. Penampilan, sistem operasi, dan sistem perlindungan keselamatan alat mesin semuanya ...
Lihat butiran
Pada masa ini, ukiran roll corak di rumah dan di luar negara umumnya mengamalkan kaedah elektrolisis, pengilangan mesin penggilingan mendatar biasa...
Lihat butiran
Alat mesin ini adalah jenis baru alat Mesin Grooving CNC Roll yang dibangunkan berdasarkan siri mesin penggilingan CNC Roll syarikat dan selepas pe...
Lihat butiran
Mesin ukiran roll CNC sesuai untuk memproses pelbagai tanda muka akhir roll. Melalui perisian pengeditan automatik, ia dapat menjana program pempro...
Lihat butiran
Kami juga membekalkan alat ganti lain, seperti pemotong penggilingan plat berkekalan, alat slotting roll, pam minyak, motor, sistem CNC, dan sebaga...
Lihat butiranNo.3, Xinghe Road, Zhaxi Industrial Park, Daerah Chongchuan, Nantong, Wilayah Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak terpelihara

