


Cat:Mesin Pengilangan Roll CNC
Mesin penggilingan cincin roll CNC
Kami telah mengumpulkan pengalaman yang kaya dalam pemprosesan dan penggunaan gulungan rebar, dan telah menjalankan analisis mendalam dan penyelidi...
Lihat butiran
Seorang penyelia kedai gulung pernah menjelaskan sebab kedai itu menggantikan mesin pelarik penyalin manualnya untuk pusingan kasar: mesin mencecah toleransi pada waktu pagi, tetapi menjelang petang haus pengesanan hidraulik dan hanyutan terma muncul pada gulungan siap. Pengalaman itu adalah perkara biasa dalam pemesinan berat. Pelarik mendatar CNC menghilangkan kebanyakan kebolehubahan itu, kerana setiap pergerakan paksi dikawal oleh gelung digital dan laluan alat dijana daripada program bahagian dan bukannya daripada templat cam. Jika bahan kerja anda ialah aci, gulung, gandar, lengan atau mana-mana bahagian yang panjangnya lebih besar daripada diameternya, konfigurasi mendatar biasanya merupakan permulaan yang paling praktikal dan kos efektif.
Secara ringkasnya, mesin pelarik CNC mendatar memberikan anda konsistensi proses. Paksi gelendong adalah selari dengan lantai, jadi bahan kerja yang panjang boleh disokong antara chuck dan pusat hidup, dan daya pemotongan menolak ke bawah ke dalam katil. Susunan ini membolehkan mesin menggabungkan hantaran kasar berat dengan hantaran penamat yang mengekalkan kebulatan dalam beberapa mikron.
Kesan praktikal boleh diukur. Pelarik tegar dengan panduan linear pramuat atau cara kotak yang dikeraskan akan memegang ketepatan kedudukan berulang dalam 0.005 mm. Setiap bahagian daripada kumpulan bermula dengan ralat laluan alat yang sama dan pampasan haba yang sama. Kestabilan terma adalah salah satu sebab utama pelarik CNC mengatasi mesin manual; sistem kawalan boleh menggunakan pampasan untuk perubahan suhu, dan pengendali tidak perlu menjajarkan semula pusat untuk setiap gulungan baharu.
Dari perspektif perancangan pengeluaran, beralih daripada menyalin mesin pelarik kepada CNC juga memendekkan masa persediaan. Atur cara bahagian boleh dipanggil semula daripada ingatan, pengimbangan alat disimpan mengikut nombor alat, dan pemeriksaan bahagian pertama menjadi langkah pengesahan dan bukannya gelung percubaan dan kesilapan.
Keputusan mesin adalah benar-benar keputusan tentang kekakuan. Tengok katil dulu. Pelarik mendatar tugas berat biasanya dibina di atas katil besi tuang satu keping atau keluli bergaris. Katil melembapkan getaran semasa pemotongan terputus, dan ketepatan laluan panduan yang mengeras menentukan sejauh mana lurus gerabak bergerak sepanjang paksi Z. Pelarik yang kehilangan kelurusan di bawah beban memindahkan ralat itu terus ke tirus pada badan gulungan.
Stok kepala adalah keutamaan kedua. Untuk pemesinan roll, gelendong memerlukan kedua-dua tork yang tinggi pada kelajuan rendah dan julat kelajuan yang luas untuk bahan alat yang berbeza. Headstock dipacu gear memberikan tork yang tinggi; gelendong motor integral menawarkan kemasan permukaan yang lebih baik pada kelajuan tinggi. Ramai pembeli praktikal memilih kotak gear dua kelajuan dengan kawalan frekuensi untuk mendapatkan kedua-duanya.
Alat dipegang oleh turet atau tiang alat. Turret CNC dengan 8 hingga 12 stesen mengurangkan masa pertukaran dan membolehkan anda menjalankan lebih banyak operasi dalam satu persediaan. Jika bahagian tersebut memerlukan pengilangan, penggerudian atau alur sebagai tambahan kepada pusingan, anda memerlukan turet berkuasa dengan alatan yang digerakkan. Akhirnya, tailstock menyediakan titik sokongan kedua; untuk gulungan langsing, pena bulu yang digerakkan secara hidraulik dengan tekanan boleh laras adalah penting untuk mengelakkan lenturan.
Sebelum membandingkan jenama, bandingkan konfigurasi. Pelarik menegak memegang bahan kerja di atas meja mendatar, jadi graviti membantu memastikan bahagian berdiameter besar stabil. Pelarik mendatar menyokong bahan kerja yang panjang di sepanjang garis tengahnya, dan serpihan jatuh dari zon pemotongan. Jadual di bawah meringkaskan perbezaan yang berkaitan dengan kebanyakan pembeli industri.
| Faktor | Mesin pelarik CNC mendatar | Pelarik CNC menegak |
|---|---|---|
| Bentuk bahan kerja terbaik | Aci, gulung, gandar, lengan | Bebibir, roda tenaga, gelang besar |
| Panjang bahan kerja | Terhad oleh panjang katil dan rehat yang mantap | Terhad oleh ketinggian mesin dan saiz meja |
| Diameter bahan kerja | Terhad oleh diameter hayunan di atas katil | Boleh mengendalikan diameter yang sangat besar pada tapak yang padat |
| Penyingkiran cip | Cip jatuh ke bawah; pembilasan penyejuk adalah terus | Cip kekal di atas meja; memerlukan penyejuk yang lebih kuat |
| Kemudahan persediaan | Memuatkan mudah dengan kren dan pusat | Mudah untuk bahagian pendek yang berat dan rata |
| Penggunaan kedai gulung biasa | Memusing badan, kemasan leher, grooving | Menghadap hujung gulungan dan kerja jenis cincin besar |
Untuk kedai gulung, persoalannya jarang sama ada mendatar lebih baik secara umum. Ia adalah sama ada bahagian itu terlalu besar diameter untuk kapasiti hayunan mesin mendatar. Gulung untuk kilang jalur adalah panjang dan diameter yang agak kecil, jadi mesin mendatar mendominasi operasi badan gulungan, leher dan alur. Mesin menegak muncul apabila pemesinan cincin diameter yang sangat besar atau gulungan jenis bebibir pendek.
Satu kesilapan biasa ialah membandingkan hanya harga, diameter pusingan maksimum dan kelajuan gelendong. Kos sebenar mesin pelarik ditunjukkan dalam sejauh mana ketegaran dan konfigurasi sepadan dengan campuran bahagian anda sendiri. Mulakan dengan senarai semak penilaian ringkas:
Cara yang berguna untuk menstruktur pemikiran anda adalah sebagai laluan keputusan:
 Pelarik Pemusing Gulungan CNC Tugas Berat untuk Pemesinan Gulungan yang Dikeraskan Pelarik gulung CNC ini menggunakan katil pandu 4-tambah-1 yang tegar dan kepala tork tork tinggi, sesuai untuk memotong gulungan yang dikeraskan atau separa keras di mana kestabilan struktur lebih penting daripada kelajuan gelendong. Lihat Produk →
Dalam kerja kami di Nantong Jingyu Machinery, mesin pelarik mendatar tugas berat ialah mesin yang paling kerap memutarkan gulungan keluli dan aluminium yang digulung. Faktor penentu adalah memadankan struktur dengan tork pemotongan, bukan kelajuan tertinggi. Jika kebanyakan bahagian anda adalah gulungan yang dikeraskan atau separa keras, katil tegar, tork tork tinggi dan stok ekor yang boleh dipercayai lebih penting daripada rpm.
Apabila gulungan sudah berada pada atau hampir kekerasan akhir, mesin pelarik adalah alat yang salah. Pengisar gulungan CNC adalah pelaburan yang lebih baik kerana pengisaran mengelakkan haba dan getaran yang akan diperkenalkan oleh pusingan.
Kualiti pemasangan menentukan ketepatan jangka panjang. Pelarik mendatar mesti diratakan pada asas konkrit yang memenuhi spesifikasi pengeluar. Toleransi biasa ialah 0.02 mm setiap meter di atas katil, diperiksa dengan tahap ketepatan. Jangan langkau pad pengasingan getaran jika mesin akan mengalami pemotongan terputus; lapisan redaman memastikan bahagian canggihnya stabil dan menghalang tanda berbual.
Semasa peralihan pertama, perhatikan pertumbuhan haba. Jalankan gelendong pada kelajuan operasi biasa selama 20 hingga 30 minit sebelum mengambil hantaran penamat. Sistem CNC boleh menggunakan pampasan haba, tetapi anda masih memerlukan rutin pemanasan berulang.
Dalam penyelenggaraan harian, utamakan sistem pengurusan penyejuk dan cip. Dalam pusingan gulungan, pemotongan berat menghasilkan serpihan kasar halus yang akan memakai laluan panduan dan pengedap turet jika penyejuk tidak ditapis. Tukar kartrij penapis mengikut jadual, periksa paras minyak guideway setiap hari, dan periksa rahang chuck untuk haus. Mesin yang bersih tahan toleransi lebih lama dan kos pembaikan lebih murah.
Ketersediaan alat ganti ialah kos tersembunyi mesin yang kurang disokong. Tanya pembekal tentang masa pendahuluan untuk galas gelendong, gandingan turet dan skru bebola. Jika anda tidak boleh menyimpan alat ganti kritikal berdekatan, kerosakan menjadi beberapa minggu masa henti. Bagi pelanggan kami, alat ganti mesin pelarik dan aksesori roda pengisar disediakan dengan tepat kerana pengekod yang gagal atau skru bola yang haus tidak seharusnya menjadi titik permulaan rundingan bekalan baharu.
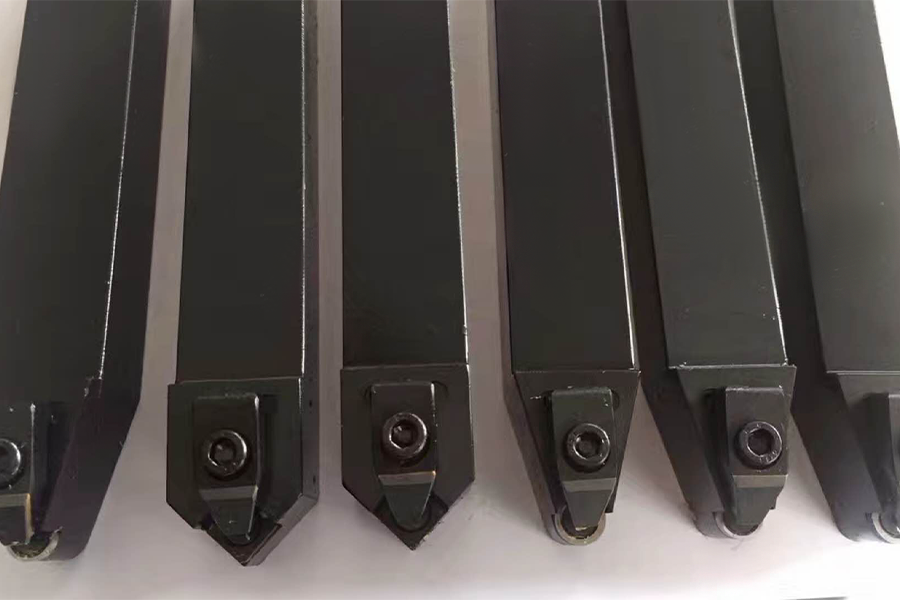 Alat Ganti Mesin Larik CNC Termasuk Sisipan dan Pemegang Alat Bahagian ini menyenaraikan komponen gantian penting seperti sisipan CBN dan PCD dan pemegang alat memusing, membantu anda menilai ketersediaan alat ganti dan mengelakkan masa henti yang dilanjutkan untuk mesin pelarik anda. Lihat Produk →
Keselamatan juga harus menjadi sebahagian daripada rancangan. Sahkan bahawa mesin memenuhi piawaian elektrik anda, pengadang chuck disambungkan, dan pengendali boleh menghentikan gelendong dengan cepat dengan brek kaki atau berhenti terkawal. Pelarik CNC yang baik mengurangkan pengendalian manual, tetapi hanya jika pengapit, penghantar cip dan sistem brek gelendong diperiksa setiap minggu.
Nilai mesin pelarik mendatar CNC berasal dari padanan antara mesin dan campuran bahagian. Mesin yang berat dan tegar dengan harga permulaan yang lebih tinggi sedikit sering mengembalikan pelaburan tambahan itu melalui haus alatan yang lebih rendah dan kurang gulungan sekerap pada tahun pertama. Pembekal yang membincangkan lukisan anda sebelum menyediakan cadangan biasanya telah menyelesaikan permohonan serupa untuk pelanggan lain.
Langkah seterusnya yang praktikal ialah menghantar tiga perkara kepada pembekal: lukisan gulungan dengan toleransi, julat bahan dan kekerasan, dan kuantiti kumpulan purata. Dalam pengalaman kami, ketiga-tiga input tersebut sudah cukup untuk mengesyorkan tork gelendong tertentu, jenis laluan pandu, konfigurasi turet dan pelan automasi. Anda tidak perlu menjadi pakar pembina alat mesin untuk membeli pelarik mendatar CNC yang betul; anda hanya perlu tepat tentang bahan kerja yang akan anda jalankan di atasnya.

Kami telah mengumpulkan pengalaman yang kaya dalam pemprosesan dan penggunaan gulungan rebar, dan telah menjalankan analisis mendalam dan penyelidi...
Lihat butiran
Memandangkan masalah pemprosesan roll keluli berkelajuan tinggi, mesin penggilingan roll CNC XK8450 adalah jenis baru alat mesin pemprosesan alur r...
Lihat butiran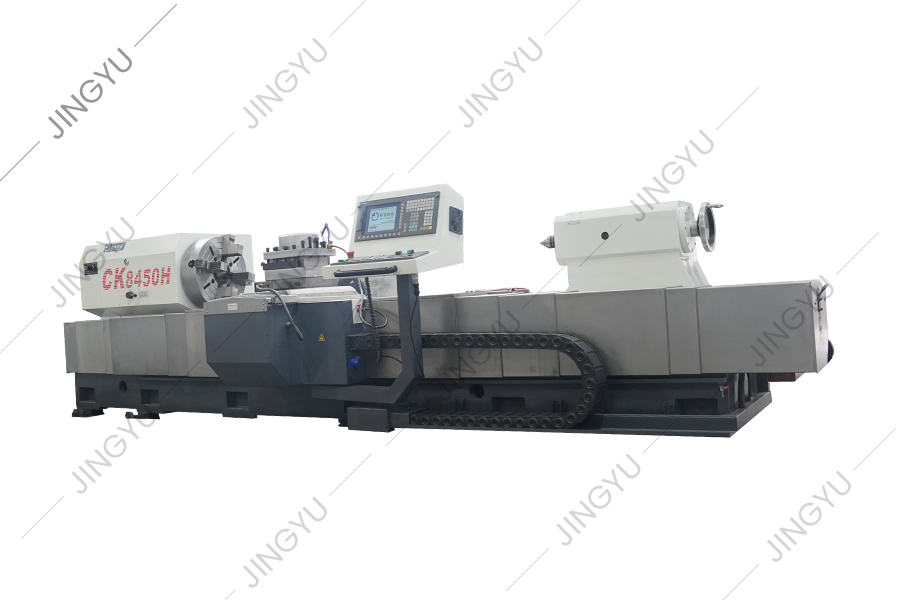
Siri alat mesin ini digunakan terutamanya untuk lulus dan memproses gulungan. Ia juga boleh menghidupkan bulatan luar dan leher gulung gulung, dan ...
Lihat butiran
Siri alat mesin ini digunakan terutamanya untuk lulus dan memproses gulungan. Ia juga boleh menghidupkan bulatan luar dan leher gulung gulung, dan ...
Lihat butiran
CK84 Series CNC Roll Lathe mengamalkan sistem CNC Siemens 828D dan didorong oleh motor servo. Apabila mereka bentuk alat mesin ini, kami menganalis...
Lihat butiran
Alat mesin ini adalah jenis baru alat Mesin Grooving CNC Roll yang dibangunkan berdasarkan siri mesin penggilingan CNC Roll syarikat dan selepas pe...
Lihat butiran
Mesin ini terutamanya digunakan untuk mengisar dan membaiki pemotong giliran roll roll rebus, yang boleh dengan mudah membaiki dan mengisar pinggir...
Lihat butiran
Siri ini terutamanya menyediakan bahagian-bahagian yang memakai biasa untuk pelan roll cnc, seperti bilah CBN, bilah PCD, chucks, skru, dan lain-la...
Lihat butiran
Siri ini terutamanya menyediakan bahagian-bahagian yang memakai biasa untuk mesin pengisaran cincin CNC TC dan mesin penggiling roll komposit, sepe...
Lihat butiran
Kami juga membekalkan alat ganti lain, seperti pemotong penggilingan plat berkekalan, alat slotting roll, pam minyak, motor, sistem CNC, dan sebaga...
Lihat butiranNo.3, Xinghe Road, Zhaxi Industrial Park, Daerah Chongchuan, Nantong, Wilayah Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak terpelihara

