


Cat:Mesin Pengilangan Roll CNC
Mesin Notching CNC Roll
XK9350 Series CNC REBAR ROLL CRESCENT Groove Milling Machine adalah produk yang dinaik taraf jenis XK500, yang sesuai untuk memproses gulungan deng...
Lihat butiran
Berjalan ke mana-mana kedai mesin, dan mesin pelarik adalah kuda kerja yang menukar stok bar mentah menjadi aci, sesendal dan komponen bersaiz tepat. Namun jurang antara potongan bersih dan bahan kerja yang dilupuskan jarang mengenai kuasa mentah. Ia adalah mengenai kaedah. Mengendalikan mesin pelarik dengan selamat dan tepat datang ke urutan yang boleh diulang: periksa mesin, lekapkan bahan kerja dengan selamat, tetapkan alat di tengah, pilih kelajuan dan suapan yang realistik, dan kemudian buat potongan pertama terkawal. Pengendali baharu juga harus mengetahui ayunan mesin pelarik dan jarak antara pusat; cuba membuat kerja mesin melebihi had tersebut mengundang getaran dan kegagalan alat. Kuasai urutan asas, dan setiap operasi yang mengikuti—menghadap, berpusing, beralur dan berpisah—menjadi soal pengukuran yang teliti dan pelarasan kecil.
Sebelum anda menyentuh kawalan, periksa mesin pelarik. Sahkan bahawa rahang chuck bersih dan bebas daripada cip, tiang alat ketat, dan cara mempunyai lapisan minyak yang ringan. Pastikan kunci chuck dikeluarkan dari chuck sebelum memulakan spindle. Tabiat mudah ini menghalang kemalangan mesin larik yang paling biasa: kunci chuck dilemparkan dari pemasangan berputar. Juga sahkan bahawa alat pemotong adalah tajam dan dikisar dengan betul untuk bahan. Periksa paras penyejuk jika mesin menggunakan penyejuk, dan sahkan bahawa kuali cip tidak melimpah. Kemudian kosongkan kawasan sekitar mesin. Kain, alatan dan stok mentah yang longgar terletak di atas meja kerja, bukan di atas katil mesin bubut.
Keselamatan pada mesin pelarik bukanlah senarai slogan; ia adalah satu set had fizikal. Pakai cermin mata keselamatan pada setiap masa. Jangan pakai sarung tangan, lengan longgar, atau barang kemas semasa gelendong sedang berjalan. Jangan sekali-kali mencapai bahan kerja yang berputar untuk mengeluarkan serpihan; hentikan gelendong dan gunakan berus. Jauhkan tangan anda daripada chuck dan zon pemotongan. Jika bahan kerja mula berbual atau bergetar, hentikan mesin dan betulkan masalah dan bukannya teruskan. Jangan biarkan mesin berjalan tanpa pengawasan. Jika anda perlu menyemak kemasan permukaan atau memeriksa alat, hentikan gelendong terlebih dahulu. Bagi pengendali yang bergerak dari mesin pelarik manual ke CNC, bahaya tambahan wujud, seperti pergerakan pantas yang diprogramkan dan perubahan alat automatik. Panduan praktikal tentang meningkatkan keselamatan operasi pada mesin pelarik penggelek CNC merangkumi situasi ini dengan lebih terperinci.
Untuk kebanyakan pekerjaan, chuck pemusatan kendiri tiga rahang ialah cara terpantas untuk memegang stok bulat. Pastikan tempat duduk bahan kerja sepenuhnya dan rahang mencengkam pada permukaan bulat, bukan pada sudut. Biarkan hanya bahan yang cukup melekat untuk operasi; overhang yang berlebihan menyebabkan pesongan dan perbualan. Untuk aci panjang, gunakan pusat tailstock atau rehat yang mantap untuk menyokong hujung yang jauh. Untuk kosong segi empat sama atau tidak sekata, tukar kepada chuck bebas empat rahang dan nyatakan bahagian itu benar. Ini menambah masa persediaan, tetapi ia adalah cara yang betul untuk memegang bahan bukan bulat. Dalam aplikasi gulung berat, bahan kerja selalunya terlalu besar untuk chuck standard, itulah sebabnya a Mesin pelarik gulung CNC menggunakan chuck bertetulang dan plat muka yang direka untuk ketumpuan tinggi di bawah beban berat.
 Kilang Pelarik Gulung Borong, Pembekal Jentera Nantong Jingyu Co., Ltd. ialah Kilang pelarik Roll China dan pembekal pelarik Roll CNC, pembuatan mesin bubut Roll borong untuk dijual Lihat Produk →
Alat pemotong mesti ditetapkan dengan hujungnya tepat pada garis tengah gelendong. Set alat yang terlalu tinggi akan menggosok dan haus; set alat yang terlalu rendah boleh menyebabkan perbualan atau penggalian masuk. Bagi kebanyakan operasi memusing, alat harus menghampiri kerja pada kira-kira sudut tepi pemotongan sisi 90 darjah, dengan kelegaan hadapan yang mencukupi untuk mengelakkan gosokan. Ketatkan tiang alat dengan kuat, dan ambil potongan percubaan sebelum melakukan pas pemesinan penuh.
Tiga parameter pemotongan berinteraksi untuk menentukan keputusan: kelajuan gelendong, kadar suapan dan kedalaman pemotongan. Dalam pusingan manual, kelajuan gelendong sering dinyatakan sebagai kelajuan pemotongan dalam meter permukaan seminit. Kelajuan dan suapan yang lebih tinggi mengeluarkan logam dengan lebih cepat, tetapi ia juga meningkatkan haba dan haus alatan. Untuk menetapkan kelajuan gelendong, gunakan formula RPM = (kelajuan pemotongan × 1000) / (π × diameter bahan kerja). Untuk bar keluli lembut 50 mm pada 30 m/min, yang berfungsi sehingga kira-kira 190 RPM. Titik permulaan yang selamat untuk keluli lembut dengan perkakas keluli berkelajuan tinggi ialah kelajuan pemotongan 25–35 meter seminit, suapan 0.1–0.3 milimeter setiap pusingan, dan kedalaman antara 0.5 dan 2.5 milimeter. Jadual di bawah memberikan nilai permulaan konservatif; laraskan berdasarkan bahan kerja dan keadaan alat sebenar.
| Operasi | Kelajuan pemotongan (m/min) | Suapan (mm/rev) | Kedalaman potongan (mm) |
|---|---|---|---|
| Mengasar | 25 | 0.20–0.40 | 1.5–2.5 |
| Penamat | 30–40 | 0.05–0.15 | 0.20–0.50 |
Untuk perkakas karbida, kelajuan pemotongan boleh menjadi dua hingga tiga kali lebih tinggi. Perkara penting ialah memulakan konservatif, mendengar bunyi potongan, dan meningkatkan parameter hanya apabila mesin dan alat stabil.
Menghadap produces a flat, square end on the workpiece. Mount the tool so it can move across the end of the part. With the spindle turning, move the tool from the outside edge toward the center, using a light feed. Take small passes; a final pass with a fine feed leaves a smooth surface.
Pusingan lurus mengurangkan diameter bahan kerja sepanjang panjang. Gunakan alat pusing sebelah kanan dan suapkannya dari hujung stok ekor ke arah stok kepala, melainkan anda memotong sehingga ke bahu. Ambil kedalaman potongan daripada diameter, dan periksa diameter dengan angkup atau mikrometer selepas setiap laluan untuk mengelakkan bahagian bersaiz kecil atau terlalu besar. Cecair pemotong hendaklah disapu secara konsisten pada bahagian canggih untuk membawa haba dan memperbaiki kemasan permukaan.
Untuk alur, tetapkan alat pada lebar yang diperlukan dan suapkannya terus ke dalam. Untuk bahu, mesinkan diameter yang lebih besar dahulu, kemudian diameter yang lebih kecil, dan segiempatkan sudut dengan alat kecil. Perpisahan menggunakan bilah sempit yang disuap secara jejari pada kelajuan rendah dengan banyak cecair pemotong. Dalam setiap kes, kurangkan kelajuan gelendong apabila memotong permukaan yang terganggu atau alur dalam untuk mengelakkan perbualan.
Pusingan yang tepat bukanlah satu tekaan. Selepas pemotongan percubaan, hentikan gelendong dan ukur diameter dengan mikrometer luar atau angkup. Bandingkan ukuran dengan sasaran, kemudian gunakan kolar mikrometer slaid silang untuk menambah atau mengurangkan kedalaman. Apabila anda menghampiri saiz akhir, ambil hantaran yang sangat ringan dan ukur semula. Jika bahagian itu lebih besar pada satu hujung daripada yang lain, stok ekor tidak sejajar; laraskan offset tailstock dan potong lagi. Ingat bahawa bahagian yang baru dipotong boleh berkembang daripada haba pemotongan; jika anda memerlukan toleransi yang ketat, biarkan bahagian itu sejuk ke suhu bilik sebelum pengukuran akhir. Pada mesin pelarik CNC, prinsip yang sama digunakan, tetapi mesin menggunakan pengimbang alat yang diprogramkan untuk membuat pembetulan saiz secara automatik.
Pada mesin pelarik manual, setiap keputusan berlaku dalam masa nyata: pengendali menetapkan kelajuan, menggerakkan gerabak dan membaca dail. Mesin pelarik CNC memindahkan sebahagian besar tanggungjawab itu ke dalam program. Operator masih memasang bahan kerja, menetapkan pengimbangan alat, dan menjalankan pemeriksaan bahagian pertama, tetapi mesin mengawal laluan pemotongan, suapan dan kelajuan gelendong secara konsisten. Ini amat berharga untuk profil kompleks dan kelompok berulang. Untuk kedai yang memusingkan gulungan besar atau berat, mesin bubut kilang CNC berketepatan tinggi boleh memesin kontur yang memerlukan beberapa operasi manual dan alat bentuk khusus. CNC juga membenarkan probing dalam proses dan pampasan alat automatik, tetapi ciri tersebut bergantung pada ketepatan persediaan awal. Walau bagaimanapun, pemahaman pengendali tentang asas pemotongan kekal penting; program CNC tidak boleh membetulkan sisipan yang kusam, bahan kerja yang tidak selamat, atau offset yang buruk.
Mengendalikan mesin pelarik bukanlah satu kemahiran tetapi rangkaian keputusan kecil. Mulakan dengan mesin yang bersih dan alat yang tajam, pegang bahan kerja dengan tegar, pilih kelajuan yang wajar, dan ukur pada setiap langkah. Sama ada anda menjalankan mesin manual atau model CNC, asas tersebut menentukan sama ada anda menghasilkan bahagian yang baik atau sekerap. Bagi pengendali dan jurutera loji yang ingin membandingkan pilihan mesin, maklumat produk di Nantong Jingyu Machinery menyediakan titik permulaan yang praktikal untuk menilai mesin bubut roll, pengisar dan mesin pengisar.
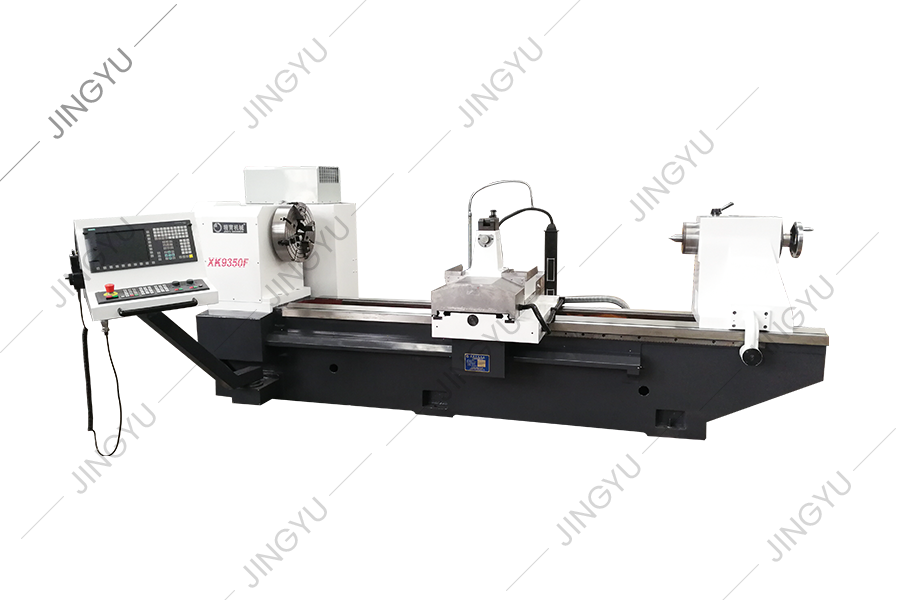
XK9350 Series CNC REBAR ROLL CRESCENT Groove Milling Machine adalah produk yang dinaik taraf jenis XK500, yang sesuai untuk memproses gulungan deng...
Lihat butiran
Siri alat mesin ini secara automatik boleh memotong alur sabit dengan arahan putaran yang berbeza dan mana -mana sudut helix. Ia boleh membahagikan...
Lihat butiran
Memandangkan masalah pemprosesan roll keluli berkelajuan tinggi, mesin penggilingan roll XK8450 CNC adalah jenis baru alat mesin pemprosesan Groove...
Lihat butiran
Memandangkan masalah pemprosesan roll keluli berkelajuan tinggi, mesin penggilingan roll CNC XK8450 adalah jenis baru alat mesin pemprosesan alur r...
Lihat butiran
Ketiga-tiga paksi mesin adalah skru bola 50 × P10 P3, dan proses pemasangan pretensi tetap 2 akhir digunakan untuk menguatkan ketegaran paksi. R...
Lihat butiran
Pengisar roll MK8450 CNC digunakan terutamanya untuk pengisaran kasar, pengisaran separuh akhir, pengisaran halus, dan pengisaran lingkaran luar da...
Lihat butiran
Alat mesin ini adalah jenis baru alat Mesin Grooving CNC Roll yang dibangunkan berdasarkan siri mesin penggilingan CNC Roll syarikat dan selepas pe...
Lihat butiran
Mesin ukiran roll CNC sesuai untuk memproses pelbagai tanda muka akhir roll. Melalui perisian pengeditan automatik, ia dapat menjana program pempro...
Lihat butiran
Alat mesin ini adalah jenis baru alat Mesin Grooving CNC Roll yang dibangunkan berdasarkan siri mesin penggilingan CNC Roll syarikat dan selepas pe...
Lihat butiran
Siri ini terutamanya menyediakan bahagian-bahagian yang memakai biasa untuk mesin pengisaran cincin CNC TC dan mesin penggiling roll komposit, sepe...
Lihat butiranNo.3, Xinghe Road, Zhaxi Industrial Park, Daerah Chongchuan, Nantong, Wilayah Jiangsu, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Hak Cipta © Nantong Jingyu Machinery Co., Ltd. Semua hak terpelihara

